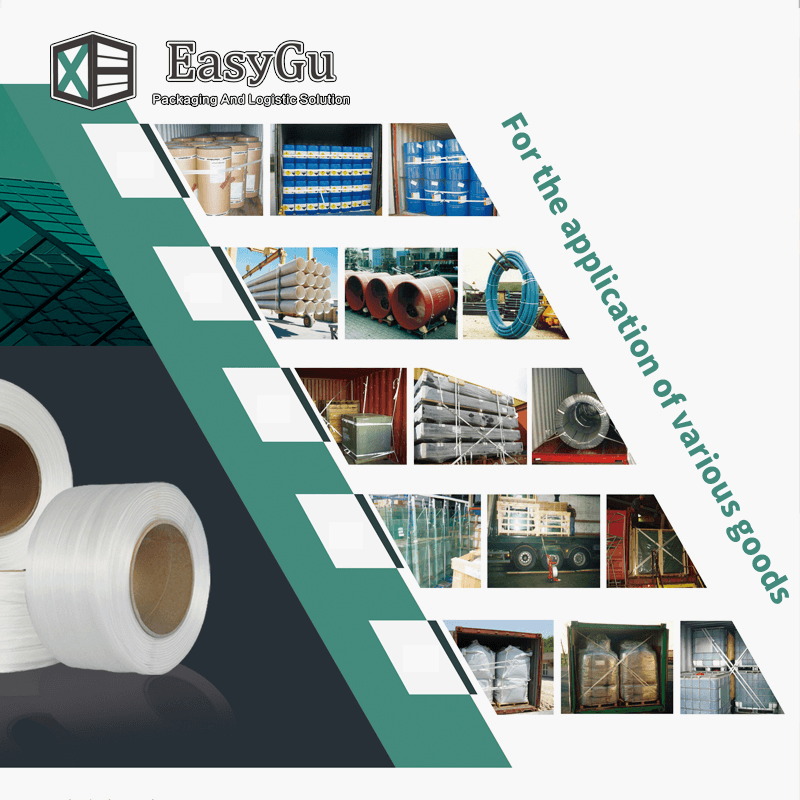
Die Sicherung von schweren, unregelmäßig geformten oder dynamischen Lasten erfordert ein präzises Gleichgewicht zwischen Zugfestigkeit, Dehnungsrückgewinnung und Schlagfestigkeit. Die Auswahl des falschen Umreifungsmaterials führt zu Ladungsverschiebungen während des Transports, beeinträchtigter Sicherheit, erhöhter Produktbeschädigung und versteckten Ineffizienzen bei der Gerätewartung oder der Arbeitszuteilung. Standard-Polypropylen (PP) reicht für diese anspruchsvollen Anwendungen nach wie vor nicht aus. Schwere Industrieumgebungen erfordern die überlegene Zugfestigkeit von PET, die etwa die doppelte Festigkeit von PP bietet, oder die extreme Stoßdämpfung von Verbundkabeln. Bewerten Verbundschnur-Umreifungsbänder im Vergleich zu PET-Umreifungsbändern erfordern einen Blick über die grundlegende lineare Bruchfestigkeit hinaus. Facility Manager müssen die Systemstärke, die Anwendungsmethodik und die langfristigen betrieblichen Auswirkungen analysieren, um maximale Laststabilität sicherzustellen.
Systemfestigkeit vs. lineare Festigkeit: PET-Umreifungsbänder basieren auf der Schweißfestigkeit (Reibung oder Hitze), während Verbundschnurumreifungsbänder durch spezielle Drahtschnallen eine überlegene Verbindungseffizienz (Systemfestigkeit) erzielen.
Dynamische vs. statische Lasten: Umreifungsbänder aus Verbundschnur bieten eine höhere Stoßdämpfung bei Lasten, die sich verschieben oder setzen, während PET-Umreifungsbänder eine starre, hochstabile Spannung für statische, gleichmäßige Paletten bieten.
Werkzeugausstattung und Skalierbarkeit: PET-Umreifungsband ist hochgradig skalierbar für automatisierte oder halbautomatische Großserienlinien; Verbundschnur-Umreifungsbänder erfordern eine manuelle Anwendung, erfordern jedoch deutlich geringere Vorabinvestitionen in die Werkzeugausstattung.
Sicherheit und Ergonomie: Beide synthetischen Optionen eliminieren das Risiko von Schnittverletzungen und Schleudertrauma, die mit Stahlumreifungsbändern einhergehen, erfordern jedoch unterschiedliche Schulungsprotokolle für den Bediener, um eine sichere Spannung zu gewährleisten.
Definieren der Erfolgskriterien für die Ladungssicherung schwerer Paletten
Zugfestigkeit, beibehaltene Spannung und Dehnung
Das Verständnis der mechanischen Eigenschaften von Umreifungsmaterialien ist der erste Schritt zur Optimierung Ladungssicherung schwerer Paletten . Die lineare Bruchfestigkeit definiert den genauen Punkt des Materialversagens unter direkter Spannung in einer Laborumgebung. Die beibehaltene Spannung misst die Fähigkeit des Riemens, die Last über einen längeren Zeitraum im Feld fest zu halten. Während die lineare Festigkeit verhindert, dass das Band beim ersten Anbringen reißt, sorgt die beibehaltene Spannung dafür, dass die Ladung bei längerer Lagerung und beim Transport stabil bleibt.
Spezifische Riemenabmessungen bestimmen diese Zuggrenzen. Die Bruchlasten von industriellem PET liegen typischerweise zwischen 160 kg für leichtere Anwendungen und über 1360 kg für schwere Anwendungen. Verbundschnur-Umreifungsbänder bieten je nach Garndichte und -breite vergleichbare oder sogar höhere Bruchfestigkeiten. Dehnung und elastische Erholung spielen eine große Rolle bei der Kompensation von Lastabsenkungen. Beim Sichern von Holz, das trocknet und schrumpft, oder von Wellpappenkartons, die sich unter dem Gewicht zusammendrücken, muss sich das Umreifungsband zusammenziehen, um die Spannung aufrechtzuerhalten. Materialien mit hoher Rückfederung verhindern, dass sich die Bänder lösen, wenn sich die Ladungsabmessungen ändern.
Um ein Lastprofil vor der Auswahl eines Umreifungsmaterials richtig beurteilen zu können, sollten Betreiber eine systematische Bewertung durchführen:
Messen Sie das maximale statische Gewicht der voll beladenen Palette.
Identifizieren Sie den primären Transportmodus (Schiene, See, Straße), um die erwarteten dynamischen Kräfte und Vibrationsniveaus abzuschätzen.
Stellen Sie fest, ob sich die Ladungsmaterialien während des Transports aufgrund von Feuchtigkeitsverlust oder Kompression absetzen, schrumpfen oder ausdehnen.
Untersuchen Sie die Betriebsumgebung auf extreme Temperaturen, UV-Strahlung oder das Vorhandensein von Chemikalien.
Berechnen Sie die erforderliche Durchsatzgeschwindigkeit, um festzustellen, ob eine manuelle oder automatisierte Anwendung erforderlich ist.
Gemeinsame Effizienz und Systemstärke
Ein Umreifungssystem ist nur so stark wie sein schwächster Punkt, der fast immer die Verbindung ist. Der Sicherungsmechanismus bestimmt die tatsächliche Fehlerstelle des Riemens. Reibungsschweißnähte, Heißsiegelungen und Metallschnallen verhalten sich unter Belastung alle unterschiedlich. Die Systemstärke stellt die tatsächliche Haltekraft des angelegten Gurtes dar, berechnet durch Multiplikation der linearen Bruchfestigkeit mit dem Prozentsatz der Verbindungseffizienz.
Die Bewertung der Gelenkeffizienz ist eine obligatorische Messgröße für Schwerindustrieanwendungen. Ein Gurt mit einer Bruchfestigkeit von 1000 kg und einer Verbindungseffizienz von 50 % versagt bei einer aufgebrachten Kraft von 500 kg. PET-Systeme, die auf Reibschweißungen basieren, erreichen bei perfekt kalibrierten Werkzeugen typischerweise eine Verbindungseffizienz von 70 % bis 80 %. Drahtschnallensysteme, die mit Verbundschnur verwendet werden, können eine Verbindungseffizienz von bis zu 90 % erreichen und bieten eine höhere funktionelle Systemfestigkeit, selbst wenn die lineare Bruchfestigkeit auf dem Papier ähnlich erscheint.
Umwelt- und Transitvariablen
Sobald Umreifungsmaterialien die Laderampe verlassen, sind sie starken Umwelteinflüssen und dynamischen Transportkräften ausgesetzt. UV-Einwirkung zersetzt ungeschützte Polymere, wodurch sie spröde werden und unter Spannung brechen. Feuchtigkeit greift bestimmte Materialien an und führt zu Rost auf Metallkomponenten oder zur Schwächung minderwertiger synthetischer Fasern. Temperaturschwankungen bewirken eine Ausdehnung und Kontraktion und stellen die elastische Erholung des Umreifungsbandes auf die Probe.
Dynamische Transitkräfte bringen kinetische Energie in die Ladung ein. Beim Rangieren von Eisenbahnwaggons entstehen enorme, augenblickliche Stoßbelastungen, die die Grenzen der Gelenkeffizienz auf die Probe stellen. Die raue See verursacht während der wochenlangen Durchfahrt ständige Schwankungen und Vibrationen. Umreifungsmaterialien müssen entweder die nötige Steifigkeit besitzen, um jede Bewegung zu verhindern, oder die Elastizität, um den Stoß zu absorbieren und in ihre ursprüngliche Position zurückzukehren, ohne zu brechen.
PET-Umreifungsband (Polyester-Verpackungsband): Möglichkeiten und Grenzen
Materialeigenschaften und Leistungsprofil
Extrudiert Packbänder aus Polyester zeichnen sich durch eine stark ausgerichtete Molekülorientierung aus. Durch diesen Herstellungsprozess entsteht ein steifes, hochfestes Material, das häufig als direkter Ersatz für Stahlbänder verwendet wird. Die strukturelle Steifigkeit verhindert, dass sich der Gurt bei schwerer Belastung übermäßig ausdehnt, und sorgt so dafür, dass die Ladung in einer statischen Position fest gebunden bleibt.
PET weist eine geringe Dehnung und eine hohe Haltespannung auf. Diese Eigenschaften machen es zur idealen Wahl für starre, gleichmäßige Ladungen, die sich während des Transports nicht verschieben oder zusammendrücken. Beim Sichern von Betonblöcken, Metallbarren oder dicht gepackten Getränkedosen muss das Band die Gegenstände in einer strengen, unbeweglichen Formation halten. Beschaffungsteams müssen PET auf der Grundlage exakter Maßangaben und Spulenpräsentation auswählen, anstatt sich auf die Farbe zu verlassen. Die physikalischen Abmessungen, die Oberflächenprägung und die Harzqualität bestimmen die Leistung, sodass visuelle Farbindikatoren für die strukturelle Integrität irrelevant sind.
Anwendungsmethoden und Werkzeuganforderungen
Für die effiziente Anbringung von PET-Umreifungsbändern ist eine spezielle Ausrüstung erforderlich. Bediener verlassen sich auf akkubetriebene Reibschweißgeräte, pneumatische Spanner oder vollautomatische Umreifungsbögen. Akkubetriebene Werkzeuge spannen das Band, verschweißen die Verbindung durch Reibschweißen und schneiden das überschüssige Material in Sekundenschnelle ab. Beim Reibschweißverfahren werden die beiden Bandenden mit hoher Geschwindigkeit gegeneinander vibriert, das Polymer schmilzt und dann unter Druck gehalten, bis es abkühlt und schmilzt.
Diese Abhängigkeit von der mechanischen Anwendung führt zu besonderen Wartungsanforderungen. Reibräder nutzen sich mit der Zeit ab und müssen regelmäßig ausgetauscht werden. Der Zustand der Batterie muss überwacht werden, um konstante Schweißzeiten sicherzustellen. Druckluftwerkzeuge benötigen saubere, geschmierte Luftleitungen, um ordnungsgemäß zu funktionieren. Die Einrichtungen müssen Ressourcen für die routinemäßige Werkzeugkalibrierung und vorbeugende Wartung bereitstellen, um Schweißfehler zu verhindern.
PET-Werkzeugkomponente
Wartungsmaßnahme
Inspektionshäufigkeit
Reibrad / Greifer
Schmutz entfernen, auf Zahnverschleiß prüfen, bei Abrutschen ersetzen
Wöchentlich
Schneidklinge
Auf Stumpfheit prüfen und austauschen, wenn das Band beim Schneiden ausfranst
Monatlich
Batteriekontakte
Oxidation reinigen, sichere Verbindung gewährleisten
Monatlich
Spannungsmotor
Überprüfen Sie die Kalibrierung und stellen Sie eine konstante Zugkraft sicher
Vierteljährlich
Ideale Anwendungsfälle und Einführungsrisiken
PET-Umreifungsbänder eignen sich hervorragend für bestimmte Betriebsumgebungen. Produktionsstätten mit hohen Stückzahlen profitieren enorm von der Geschwindigkeit automatisierter PET-Systeme. Automatisierte Logistikzentren sind auf PET angewiesen, um die Durchsatzraten aufrechtzuerhalten. Gleichmäßige Blockstapelung und statische Schwerlasten wie Ziegel, Aluminiumbarren und Bauholz stellen die optimalen Anwendungsfälle für dieses starre Material dar.
Die Einführung von PET birgt inhärente Risiken bei falschen Anwendungen. Schweißversagen bleibt bei starken Stoßbelastungen ein Hauptproblem. Wenn ein Gabelstapler eine Palette fallen lässt oder ein Eisenbahnwaggon heftig rangiert, überträgt die starre Beschaffenheit von PET die kinetische Energie direkt auf die Schweißnaht, was möglicherweise dazu führt, dass diese platzt. Extrudiertes Polyester kann auch in Längsrichtung reißen, wenn es an einer scharfen Kante gekerbt oder geschnitten wird, wodurch das gesamte Band beschädigt wird.
Verbundschnurumreifung: Möglichkeiten und Grenzen
Strukturelles Design und Stoßdämpfung
Bei der Verbundschnurumreifung kommt ein koextrudiertes Herstellungsverfahren zum Einsatz. Hochfeste Polyestergarne verlaufen parallel über die gesamte Länge des Riemens und sorgen für eine enorme lineare Festigkeit. Diese Garne sind vollständig in eine schützende Polymerbeschichtung eingebettet. Durch dieses Strukturdesign entsteht ein Material, das außergewöhnlich flexibel ist und gleichzeitig hohe Zugfestigkeiten beibehält.
Die Flexibilität führt direkt zu einer hervorragenden Stoßdämpfung. Wenn sich eine dynamische Last verschiebt, dehnt sich das Verbundseil leicht aus, um die kinetische Energie zu absorbieren und ein Reißen des Gurtes zu verhindern. Die Polymerbeschichtung bietet eine hervorragende Abriebfestigkeit und schützt die inneren tragenden Garne vor scharfen Kanten, rauem Beton und Transportreibung. Dies macht es äußerst effektiv zur Sicherung von Rohgussmetallen oder Maschinen mit unregelmäßigen Geometrien.
Die Rolle von Drahtschnallen für die Systemfestigkeit
Verbundschnur beruht vollständig auf einem selbstsichernden Drahtschnallensystem, um die Verbindung zu sichern. Wenn Spannung ausgeübt wird, greift die Drahtschnalle in das Band ein. Je stärker die Last zieht, desto fester greift die Schnalle. Durch diese mechanische Wirkung wird ein Verbindungswirkungsgrad von bis zu 90 % erreicht, der deutlich höher ist als bei den meisten Reibschweißnähten.
Um diese Effizienz zu erreichen, muss die Hardware perfekt auf das Armband abgestimmt sein. Nutzen 25-mm-Drahtschnallen für Verbundgurte sind beim Einsatz eines 25-mm-Gurts obligatorisch Strapazierfähiges Verbundkordelband . Wenn die Schnallenlehre zu dünn ist, verformt sie sich unter Spannung. Wenn die Schnalle zu schmal ist, kann es passieren, dass sich der Riemen verzieht und verrutscht. Die richtige Hardwareauswahl bestimmt die endgültige Systemstärke.
Um eine maximale Verbindungseffizienz zu erreichen, ist die richtige Einfädeltechnik erforderlich. Betreiber sollten die folgenden Schritte befolgen:
Falten Sie den Riemen, sodass eine Schlaufe entsteht, und schieben Sie ihn durch die Mitte der Drahtschnalle nach oben.
Schieben Sie die Schlaufe über den vorderen Dorn der Schnalle und ziehen Sie den Gurt fest.
Nehmen Sie das andere Ende des Riemens, bilden Sie eine zweite Schlaufe und schieben Sie sie durch die Mitte der Schnalle nach oben.
Schieben Sie diese zweite Schlaufe über den hinteren Zinken der Schnalle.
Bringen Sie den manuellen Spanner am unteren Riemen an und drehen Sie ihn, bis die gewünschte Spannung erreicht ist. Stellen Sie dabei sicher, dass der Riemen flach am Draht anliegt.
Ideale Anwendungsfälle und Einführungsrisiken
Verbundseilumreifungen sind die beste Wahl für anspruchsvolle Lasten. Exportschifffahrt, Fracht mit Übermaß und schwere Maschinen erfordern die Stoßdämpfung und hohe Systemfestigkeit, die Verbundwerkstoffe bieten. Chemikalienfässer und Ladungen, die sich während des Transports ausdehnen oder zusammenziehen, profitieren von der elastischen Rückfederung und Flexibilität des Materials.
Das Hauptrisiko bei der Einführung liegt in der Anwendungsgeschwindigkeit. Verbundschnur erfordert einen manuellen Auftragsprozess. Der Bediener muss die Schnalle manuell einfädeln, einen mechanischen Spanner anbringen und den Riemen durchtrennen. Diese Abhängigkeit von den Fähigkeiten des Bedieners birgt das Risiko eines unsachgemäßen Einfädelns der Schnalle, was zum Versagen der Verbindung führen kann. Aufgrund der manuellen Natur des Prozesses eignet er sich weniger für automatisierte Hochgeschwindigkeitsverpackungslinien, bei denen Paletten alle paar Sekunden ein Förderband hinunterbewegen.
Verbundschnur-Umreifungsband vs. PET-Umreifungsband: Technische Direktbewertung
Schlagfestigkeit und dynamische Lasthandhabung
Der grundlegende Unterschied zwischen diesen Materialien liegt darin, wie sie mit kinetischer Energie umgehen. PET-Umreifungsband widersteht Bewegungen starr. Es versucht, die Last durch bloße Zugkraft statisch zu halten. Bei extremen Stößen kann diese Steifigkeit zum Versagen des Bandes oder der Schweißnaht führen, da die Energie nirgendwo hingehen kann. Umreifungsbänder aus Verbundschnur absorbieren kinetische Energie. Bei einem Aufprall dehnt es sich leicht aus und leitet die Kraft ab, bevor es wieder seine ursprüngliche Spannung annimmt. Dies macht Verbundseile für dynamische Lasten, die sich während des Transports verschieben, wie z. B. schweres Gerät auf einem Tieflader, deutlich überlegen.
Werkzeuge, Ausrüstung und Arbeitszuteilung
Die Bewertung dieser Systeme erfordert die Analyse des Gleichgewichts zwischen Geräteinfrastruktur und Arbeitszeit. PET-Umreifungssysteme erfordern batteriebetriebene Werkzeuge oder automatisierte Bögen. Die Arbeitszeit pro Palette ist äußerst gering, so dass ein einzelner Bediener Dutzende Paletten pro Stunde sichern kann. Verbundschnur-Umreifungssysteme nutzen einfache, manuelle Spanner. Der Nachteil ist eine höhere Arbeitszeit pro Palette aufgrund des manuellen Einfädel- und Spannvorgangs.
Ergonomie spielt im täglichen Betrieb eine große Rolle. Batteriebetriebene PET-Werkzeuge können mehrere Kilogramm wiegen, was bei ständigem manuellen Einsatz am Palettenrand zur Ermüdung des Bedieners führt. Manuelle Spanner für Verbundschnur sind leichter, erfordern jedoch körperliche Anstrengung, um den Griff anzukurbeln und maximale Spannung zu erreichen.
Wetterbeständigkeit und Umweltzerstörung
Beide Materialien bieten im Vergleich zu Stahl eine hervorragende Witterungsbeständigkeit. PET enthält während des Extrusionsprozesses UV-Inhibitoren, sodass es einer längeren Lagerung im Freien standhält. Es ist völlig unempfindlich gegenüber Feuchtigkeit und rostet nicht. Das Verbundkabel ist außerdem beständig gegen Feuchtigkeit und UV-Strahlung. Der entscheidende Vorteil von Verbundseilen liegt in der Polymerbeschichtung, die einen hervorragenden Schutz vor chemischer Einwirkung und starkem Abrieb in unebenem Gelände bietet.
Bewertungsmetrik
PET-Umreifungsband
Verbundschnurumreifung
Gemeinsamer Mechanismus
Reibschweißen/Heißsiegeln
Schnalle aus verzinktem Draht
Gemeinsame Effizienz
70 % – 80 %
Bis zu 90 %
Stoßdämpfung
Niedrig (starr)
Hoch (elastische Erholung)
Idealer Lasttyp
Statisch, gleichmäßig, starr
Dynamisch, unregelmäßig, beruhigend
Anwendungsmethode
Batteriewerkzeug / Automatisierter Bogen
Manueller Spanner
Betriebseffizienz und wertbeeinflussende Faktoren
Verbrauchsmaterialnutzung im Vergleich zur Geräteinfrastruktur
Um einen Rahmen für betriebliche Effizienz zu schaffen, ist die Analyse aller Material- und Arbeitseinsätze erforderlich. Facility Manager müssen die Anzahl der pro Palette verwendeten Gurte, den Verbrauch von Drahtschnallen oder Reibschweißdichtungen, die Lebensdauer der Anwendungswerkzeuge, Wartungsintervalle und die erforderliche Arbeitszeit pro Einheit berechnen.
Der Break-Even-Punkt zwischen manuellen und automatisierten Systemen hängt vollständig vom Volumen ab. Betriebe mit geringem Volumen, die schwere, unregelmäßige Maschinen transportieren, profitieren von der Einfachheit von Verbundkabeln. Großvolumige Betriebe, bei denen täglich Hunderte einheitlicher Paletten verpackt werden, rechtfertigen die Infrastruktur automatisierter PET-Systeme durch massive Arbeitszeitverkürzungen. Fünf Minuten mit dem manuellen Umreifen einer Palette zu verschwenden, ist für einen speziell angefertigten Generator akzeptabel, für eine Palette mit Wasserflaschen jedoch inakzeptabel.
Skalierbarkeit bei industriellen Frachtverpackungslösungen
Die Ausweitung des Betriebs erfordert die Bewertung des logistischen Fußabdrucks des ausgewählten Materials. Industrielle Frachtverpackungslösungen müssen sich an den erhöhten Durchsatz anpassen, ohne dass es zu Engpässen kommt. PET-Umreifungsband lässt sich durch Automatisierung leicht skalieren. Durch die Umrüstung von Akkuwerkzeugen auf automatisierte Bögen wird die Durchsatzkapazität sofort vervielfacht, ohne dass die Zahl der Mitarbeiter erhöht werden muss.
Die Skalierung von Verbundkabelbetrieben erfordert mehr Handarbeit und mehr Arbeitsplätze. Facility Manager müssen auch den Lagerbedarf berücksichtigen. PET-Spulen sind dicht und schwer, sodass für die Bewegung im Lager spezielle Ausgabewagen erforderlich sind. Verbundschnurspulen sind leichter und einfacher zu handhaben, aber die Betriebe müssen auch Lagerraum und Bestandsverfolgung für Kartons mit Drahtschnallen bereitstellen.
Umsetzungsrealitäten und Minderungsstrategien
Schulung der Bediener und Sicherstellung der Compliance
Eine erfolgreiche Implementierung hängt stark von der Schulung der Bediener ab. PET-Umreifungsbänder erfordern eine technische Schulung zur Werkzeugbedienung. Bediener müssen lernen, Spannungseinstellungen zu kalibrieren, Reibschweißnähte auf ordnungsgemäße Verschmelzung zu prüfen und Batterieladezyklen zu verwalten. Ein schlecht kalibriertes Werkzeug erzeugt schwache Schweißnähte, die mit bloßem Auge gut aussehen, beim Transport jedoch versagen.
Verbundschnur erfordert mechanisches Training. Bediener müssen die richtigen Spanntechniken beherrschen, um eine Überbeanspruchung der manuellen Werkzeuge zu vermeiden. Sie müssen lernen, ein Verrutschen der Schnalle zu verhindern, indem sie sicherstellen, dass das Band flach im Drahtrahmen sitzt. Das richtige Einfädeln der Schnalle ist die wichtigste Trainingskomponente; Eine falsch eingeschraubte Schnalle führt zu einer Verbindungseffizienz von Null und garantiert ein Versagen der Last.
Übergang von Stahl- zu Kunststoffbändern
Die Abkehr von der Stahlbanderolierung erfordert ein sorgfältiges Änderungsmanagement. Anwender, die an Stahl gewöhnt sind, misstrauen synthetischen Werkstoffen oft zunächst. Die Hervorhebung der ergonomischen und betrieblichen Vorteile beschleunigt die Akzeptanz. Synthetische Spulen, insbesondere PET, sind bis zu 50 % leichter als gleichwertige Stahlspulen. Diese Gewichtsreduzierung ermöglicht eine sicherere Ein-Personen-Bedienung und reduziert die Ermüdung am Arbeitsplatz erheblich.
Die Vermeidung von Fehlern bei der frühen Einführung sorgt für einen reibungslosen Übergang. Bediener, die auf PET umsteigen, überspannen das Umreifungsband oft zu stark und versuchen, die Steifigkeit von Stahl nachzubilden, wodurch Wellpappenverpackungen zerdrückt oder Produktkanten beschädigt werden können. Bediener, die auf Verbundschnur umsteigen, spannen den Gurt oft zu wenig, sodass der Selbstverriegelungsmechanismus der Schnalle nicht vollständig aktiviert werden kann. Beaufsichtigte Transportversuche und Falltests helfen dabei, die Technik des Bedieners während der Übergangsphase zu kalibrieren.
Abschluss
PET-Umreifungsband ist die beste Wahl für großvolumige, gleichmäßige, statische Ladungen, die eine automatisierte Anwendung erfordern. Seine Steifigkeit und hohe Haltespannung sorgen für einen sicheren Halt blockgestapelter Paletten. Umgekehrt ist Verbundseilumreifung die definitive Lösung für dynamische, unregelmäßig geformte oder schwere Exportlasten, die maximale Stoßdämpfung und überlegene Verbindungseffizienz erfordern.
Wenn Sie Materialien in die engere Auswahl nehmen, basieren Sie die Entscheidungsmatrix auf der Art der Ladung, dem Durchsatzvolumen und der Geräteverfügbarkeit. Statische Belastungen mit hohem Durchsatz erfordern PET. Dynamische Belastungen mit geringerem Durchsatz oder unregelmäßigen Formen erfordern Verbundseile.
Überprüfen Sie Ihre aktuellen Lastprofile, um Fälle von Lastsetzung, Ausdehnung oder Transportschäden zu identifizieren, die eine hohe elastische Erholung erfordern.
Führen Sie einen kontrollierten Transitversuch mit beiden Materialien durch, um die reale Leistung unter dynamischen Kräften wie Schienenrangierungen zu bewerten.
Führen Sie Falltests durch, um die Verbindungseffizienz von Reibschweißnähten im Vergleich zu Drahtschnallen bei Ihren spezifischen Lasttypen zu validieren.
Fordern Sie Vorführungen von Anbietern an, um die ergonomischen Auswirkungen von Akkuwerkzeugen im Vergleich zu manuellen Spanngeräten auf Ihre Belegschaft zu beurteilen.
FAQ
F: Was ist der Unterschied in der Bruchfestigkeit zwischen Verbundschnur-Umreifungsband und PET-Umreifungsband?
A: Die lineare Bruchfestigkeit misst Materialversagen, wobei PET je nach Abmessungen bis zu 1360+ kg beträgt. Entscheidender ist die Systemstärke. Während PET eine hohe lineare Festigkeit bietet, sorgt Verbundschnur in Kombination mit Drahtschnallen für eine höhere Verbindungseffizienz (bis zu 90 %) und bietet eine überlegene Funktionsfestigkeit bei hohen Stoßbelastungen.
F: Können Packgurte aus Polyester manuell angebracht werden?
A: Ja, für PET gibt es manuelle Spanner und gezackte Metalldichtungen. Allerdings ist PET in hohem Maße für batteriebetriebene Reibschweißgeräte oder automatisierte Maschinen optimiert. Die manuelle Anwendung von PET verringert die Verbindungseffizienz erheblich und macht die Geschwindigkeitsvorteile des Materials zunichte.
F: Warum sind 25-mm-Drahtschnallen für Verbundgurte notwendig?
A: Die Schnallenstärke und -breite müssen perfekt zum robusten Verbundkordelband passen. Die Verwendung einer zu kleinen oder falsch dimensionierten Schnalle führt dazu, dass sich das Metall unter Spannung verformt, was zu einem Verrutschen des Riemens und einem katastrophalen Ausfall der Nennfestigkeit des Systems führt.
F: Welches Umreifungsmaterial eignet sich besser für die Lagerung im Freien?
A: Beide Materialien funktionieren im Freien im Vergleich zu Stahl außergewöhnlich gut. PET enthält UV-Inhibitoren, die den Abbau durch Sonnenlicht verhindern. Das Verbundkabel verfügt über eine schützende Polymerbeschichtung, die UV-Strahlen und Feuchtigkeit widersteht und eine hervorragende Abriebfestigkeit in unebenem Gelände bietet.
F: Ist ein hochbelastbares Verbundseilband ein sinnvoller Ersatz für Stahlbänder?
A: Ja. Es bietet eine gleichwertige Systemfestigkeit bei hervorragender Stoßdämpfung. Es eliminiert schwerwiegende Sicherheitsrisiken, die mit Stahl verbunden sind, wie z. B. Schnittwunden und Schleudertrauma beim Schneiden. Die geringeren Spulengewichte ermöglichen außerdem eine sichere Ein-Mann-Bedienung.
F: Wie wähle ich die richtigen industriellen Frachtverpackungslösungen für den Exportversand aus?
A: Bewerten Sie die dynamischen Transitkräfte, wie z. B. raue See oder Schienenrangierungen, und die Feuchtigkeitseinwirkung auf dem Meer. Aufgrund seiner Stoßdämpfung, Rostbeständigkeit und der Leichtigkeit, mit der Empfänger das Material sicher schneiden und entsorgen können, werden Verbundkabel für den Export oft bevorzugt.