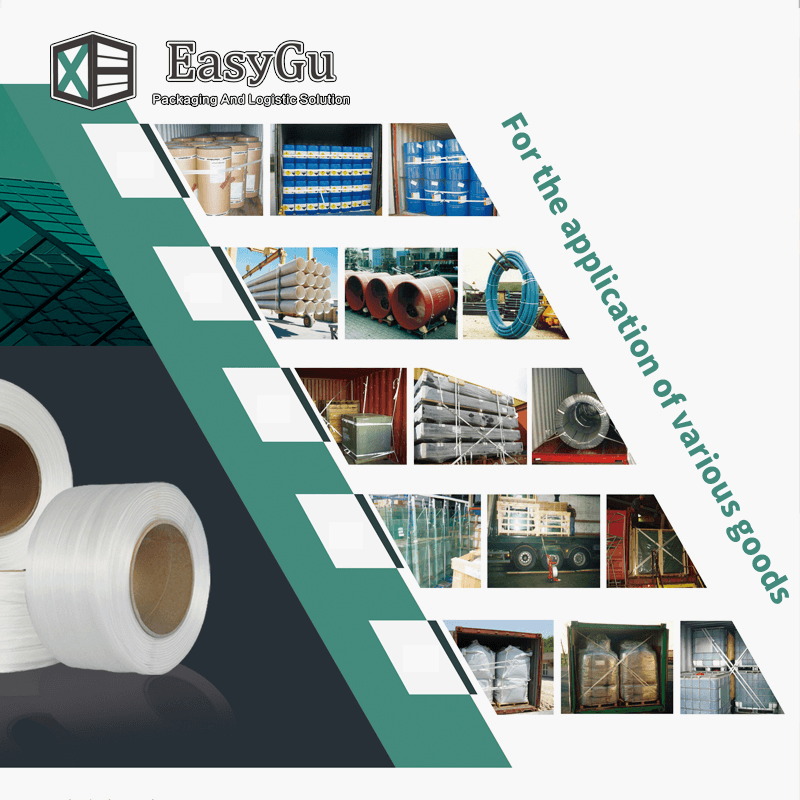
Asegurar cargas dinámicas, de alto tonelaje o de forma irregular requiere un equilibrio preciso entre resistencia a la tracción, recuperación de elongación y resistencia al impacto. La selección del material de flejado incorrecto provoca cambios de carga durante el transporte, compromete la seguridad, aumenta los daños al producto e ineficiencias ocultas en el mantenimiento del equipo o la asignación de mano de obra. El polipropileno (PP) estándar sigue siendo insuficiente para estas aplicaciones exigentes. Los entornos industriales pesados requieren la resistencia a la tracción superior del PET, que proporciona aproximadamente el doble de resistencia que el PP, o la extrema absorción de impactos del cordón compuesto. evaluando El flejado de cables compuestos frente al flejado de PET requiere mirar más allá de la resistencia a la rotura lineal básica. Los administradores de instalaciones deben analizar la solidez del sistema, la metodología de aplicación y el impacto operativo a largo plazo para garantizar la máxima estabilidad de la carga.
Resistencia del sistema frente a resistencia lineal: los flejes de PET dependen de la resistencia de la soldadura (fricción o calor), mientras que los flejes de cordón compuesto logran una eficiencia de unión superior (resistencia del sistema) a través de hebillas de alambre especializadas.
Cargas dinámicas versus estáticas: Los flejes de cable compuesto ofrecen una mayor absorción de impactos para cargas que se desplazan o se asientan, mientras que los flejes de PET proporcionan una tensión rígida y de alta retención para paletas estáticas y uniformes.
Herramientas y escalabilidad: el flejado de PET es altamente escalable para líneas de gran volumen automatizadas o semiautomáticas; El flejado de cables compuestos requiere una aplicación manual pero exige una inversión inicial en herramientas significativamente menor.
Seguridad y ergonomía: Ambas opciones sintéticas eliminan los riesgos de laceración y latigazo cervical asociados con los flejes de acero, pero requieren diferentes protocolos de capacitación del operador para un tensado seguro.
Definición de los criterios de éxito para la sujeción de cargas pesadas de palés
Resistencia a la tracción, tensión retenida y alargamiento
Comprender las propiedades mecánicas de los materiales de flejado es el primer paso para optimizar Aseguramiento de cargas pesadas en palés . La resistencia a la rotura lineal define el punto exacto de falla del material bajo tensión directa en un entorno de laboratorio. La tensión retenida mide la capacidad de la correa para sujetar la carga firmemente durante un período prolongado en el campo. Si bien la resistencia lineal evita que la correa se rompa durante la aplicación inicial, la tensión retenida mantiene la carga estable durante el almacenamiento y el tránsito prolongados.
Las dimensiones específicas de la correa dictan estos límites de tracción. Las cargas de rotura del PET industrial suelen oscilar entre 160 kg para aplicaciones más ligeras y más de 1360 kg para especificaciones de servicio pesado. Los flejes de cordón compuesto ofrecen resistencias a la rotura comparables o incluso mayores dependiendo de la densidad y el ancho del hilo. El alargamiento y la recuperación elástica desempeñan un papel fundamental a la hora de compensar el asentamiento de la carga. Al asegurar madera que se seca y encoge, o cajas de cartón corrugado que se comprimen bajo el peso, los flejes deben contraerse para mantener la tensión. Los materiales con alta recuperación elástica evitan que las bandas cuelguen sueltas después de que cambian las dimensiones de la carga.
Para evaluar adecuadamente un perfil de carga antes de seleccionar un material de flejado, los operadores deben seguir una evaluación sistemática:
Mida el peso estático máximo del palet completamente cargado.
Identifique el modo de tránsito principal (ferrocarril, mar, carretera) para medir las fuerzas dinámicas esperadas y los niveles de vibración.
Determine si los materiales de la carga se asentarán, encogerán o expandirán durante el tránsito debido a la pérdida de humedad o la compresión.
Evalúe el entorno operativo en busca de temperaturas extremas, exposición a los rayos UV o presencia de sustancias químicas.
Calcule la velocidad de rendimiento requerida para determinar si es necesaria una aplicación manual o automatizada.
Eficiencia conjunta y fortaleza del sistema
Un sistema de flejado es tan fuerte como su punto más débil, que casi siempre es la articulación. El mecanismo de seguridad determina el punto de falla real de la correa. Las soldaduras por fricción, los sellados térmicos y las hebillas metálicas funcionan de manera diferente bajo tensión. La resistencia del sistema representa el verdadero poder de sujeción de la correa aplicada, calculado multiplicando la resistencia a la rotura lineal por el porcentaje de eficiencia de la unión.
La evaluación de la eficiencia conjunta es una métrica obligatoria para aplicaciones industriales pesadas. Una correa con una resistencia a la rotura de 1000 kg y una eficiencia de unión del 50% fallará con 500 kg de fuerza aplicada. Los sistemas PET que se basan en soldaduras por fricción suelen alcanzar entre un 70 % y un 80 % de eficiencia en las uniones cuando las herramientas están perfectamente calibradas. Los sistemas de hebilla de alambre utilizados con cordón compuesto pueden lograr hasta un 90% de eficiencia en la unión, proporcionando una mayor resistencia funcional del sistema incluso si la resistencia a la rotura lineal parece similar en el papel.
Variables ambientales y de tránsito
Los materiales de flejado enfrentan una severa degradación ambiental y fuerzas dinámicas de tránsito una vez que abandonan el muelle de carga. La exposición a los rayos UV degrada los polímeros desprotegidos, provocando que se vuelvan quebradizos y se rompan bajo tensión. La humedad compromete ciertos materiales, lo que provoca oxidación en los componentes metálicos o debilitamiento de las fibras sintéticas inferiores. Las fluctuaciones de temperatura provocan dilataciones y contracciones, poniendo a prueba la recuperación elástica del fleje.
Las fuerzas de tránsito dinámico introducen energía cinética en la carga. Las maniobras de los vagones de ferrocarril generan cargas de choque masivas e instantáneas que ponen a prueba los límites absolutos de la eficiencia conjunta. El mar embravecido provoca continuos balanceos y vibraciones durante semanas de tránsito. Los materiales de flejado deben poseer la rigidez para evitar cualquier movimiento o la elasticidad para absorber el impacto y volver a su posición original sin romperse.
Flejes de PET (flejes de embalaje de poliéster): capacidades y limitaciones
Propiedades del material y perfil de rendimiento
extruido Las correas de embalaje de poliéster presentan una orientación molecular altamente alineada. Este proceso de fabricación crea un material rígido y de alta resistencia que se utiliza frecuentemente como reemplazo directo de las bandas de acero. La rigidez estructural evita que la correa se estire excesivamente bajo cargas pesadas, lo que garantiza que la carga permanezca firmemente sujeta en una posición estática.
El PET presenta un bajo alargamiento y una alta tensión retenida. Estas características lo convierten en la opción ideal para cargas rígidas y uniformes que no se desplazan ni se comprimen durante el tránsito. Al asegurar bloques de hormigón, lingotes de metal o latas de bebidas apretadas, la correa debe sujetar los objetos en una formación estricta e inamovible. Los equipos de adquisiciones deben seleccionar el PET según las especificaciones dimensionales exactas y la presentación de la bobina en lugar de depender del color. Las dimensiones físicas, el relieve de la superficie y la calidad de la resina dictan el rendimiento, lo que hace que los indicadores visuales de color sean irrelevantes para la integridad estructural.
Métodos de aplicación y requisitos de herramientas
La aplicación eficiente de flejes de PET requiere equipo especializado. Los operadores dependen de herramientas que funcionan con baterías y soldadura por fricción, tensores neumáticos o arcos de flejado totalmente automatizados. Las herramientas que funcionan con baterías tensan la correa, sueldan por fricción la unión y cortan el exceso de material en cuestión de segundos. El proceso de soldadura por fricción funciona haciendo vibrar los dos extremos de la correa entre sí a altas velocidades, derritiendo el polímero y luego manteniéndolo bajo presión hasta que se enfríe y se fusione.
Esta dependencia de la aplicación mecánica introduce requisitos de mantenimiento específicos. Las ruedas de fricción se desgastan con el tiempo y requieren reemplazo regular. Se debe controlar el estado de la batería para garantizar tiempos de soldadura constantes. Las herramientas neumáticas requieren líneas de aire limpias y lubricadas para funcionar correctamente. Las instalaciones deben asignar recursos para la calibración rutinaria de herramientas y el mantenimiento preventivo para evitar fallas en la soldadura.
Componente de herramienta PET
Acción de mantenimiento
Frecuencia de inspección
Rueda de fricción/pinza
Limpie los residuos, verifique el desgaste de los dientes, reemplácelos si se resbalan
Semanalmente
Cuchilla cortadora
Inspeccione si hay opacidad, reemplácela si la correa se deshilacha durante el corte
Mensual
Contactos de batería
Oxidación limpia, garantiza una conexión segura.
Mensual
Motor de tensión
Verifique la calibración y asegúrese de que la fuerza de tracción sea constante
Trimestral
Casos de uso ideales y riesgos de adopción
El flejado de PET sobresale en entornos operativos específicos. Las instalaciones de fabricación de gran volumen se benefician enormemente de la velocidad de los sistemas PET automatizados. Los centros logísticos automatizados dependen del PET para mantener las tasas de rendimiento. El apilamiento uniforme de bloques y cargas pesadas estáticas, como ladrillos, lingotes de aluminio y madera, representan los casos de uso óptimos para este material rígido.
La adopción de PET conlleva riesgos inherentes a aplicaciones incorrectas. La falla de la soldadura sigue siendo una preocupación principal bajo cargas de choque severas. Si un montacargas deja caer una plataforma o un vagón se desvía violentamente, la naturaleza rígida del PET transfiere la energía cinética directamente a la soldadura, lo que puede provocar que explote. El poliéster extruido también puede dividirse longitudinalmente si se mella o se corta con un borde afilado, comprometiendo toda la correa.
Flejado de cables compuestos: capacidades y limitaciones
Diseño estructural y absorción de impactos
Los flejes de cables compuestos utilizan un proceso de fabricación coextruido. Los hilos de poliéster de alta tenacidad corren paralelos a lo largo de la correa, lo que proporciona una enorme resistencia lineal. Estos hilos están completamente incrustados en una capa protectora de polímero. Este diseño estructural crea un material que es excepcionalmente flexible y al mismo tiempo mantiene altos límites de tracción.
La flexibilidad se traduce directamente en una absorción de impactos superior. Cuando se desplaza una carga dinámica, el cordón compuesto se estira ligeramente para absorber la energía cinética, evitando que la correa se rompa. El recubrimiento de polímero proporciona una excelente resistencia a la abrasión, protegiendo los hilos internos que soportan la carga de bordes afilados, hormigón rugoso y fricción de tránsito. Esto lo hace muy eficaz para asegurar metales en bruto o maquinaria con geometrías irregulares.
El papel de las hebillas de alambre en la resistencia del sistema
El cable compuesto se basa completamente en un sistema de hebilla de alambre autoblocante para asegurar la unión. Cuando se aplica tensión, la hebilla de alambre muerde la correa. Cuanto más fuerte tira la carga, más fuerte se aprieta la hebilla. Esta acción mecánica crea una eficiencia de unión de hasta el 90%, significativamente mayor que la mayoría de las soldaduras por fricción.
Lograr esta eficiencia requiere hacer coincidir perfectamente el hardware con la correa. Utilizando Las hebillas de alambre de 25 mm para correas compuestas son obligatorias al desplegar una de 25 mm. Correa de cordón compuesto de alta resistencia . Si el calibre de la hebilla es demasiado delgado, se deformará bajo tensión. Si la hebilla es demasiado estrecha, la correa se arrugará y se deslizará. La selección adecuada del hardware dicta la resistencia final del sistema.
Se requiere una técnica de roscado adecuada para lograr la máxima eficiencia de la unión. Los operadores deben seguir estos pasos:
Dobla la correa para crear un bucle y empújala hacia arriba a través del centro de la hebilla de alambre.
Deslice el lazo sobre la punta delantera de la hebilla y apriete la holgura.
Toma el otro extremo de la correa, crea un segundo bucle y empújalo hacia arriba a través del centro de la hebilla.
Desliza este segundo bucle sobre la punta trasera de la hebilla.
Aplique el tensor manual a la correa inferior y gire hasta alcanzar la tensión deseada, asegurándose de que la correa quede plana contra el cable.
Casos de uso ideales y riesgos de adopción
Los flejes de cable compuesto son la opción definitiva para cargas desafiantes. El envío de exportación, la carga fuera de medida y la maquinaria pesada requieren la absorción de impactos y la alta resistencia del sistema que proporciona el compuesto. Los tambores químicos y las cargas que se expanden o contraen durante el tránsito se benefician de la recuperación elástica y la flexibilidad del material.
El principal riesgo de adopción tiene que ver con la velocidad de la aplicación. El cordón compuesto requiere un proceso de aplicación manual. Los operadores deben enhebrar manualmente la hebilla, aplicar un tensor mecánico y cortar la correa. Esta dependencia de la habilidad del operador introduce el riesgo de un enhebrado inadecuado de la hebilla, lo que puede provocar fallas en las juntas. La naturaleza manual del proceso lo hace menos adecuado para líneas de embalaje automatizadas de alta velocidad donde las paletas bajan por un transportador cada pocos segundos.
Flejado de cordón compuesto versus flejado de PET: evaluación técnica directa
Resistencia al impacto y manejo de carga dinámica
La diferencia fundamental entre estos materiales radica en cómo manejan la energía cinética. Los flejes de PET resisten rígidamente el movimiento. Intenta mantener la carga estática mediante pura resistencia a la tracción. Bajo un impacto extremo, esta rigidez puede hacer que la correa o la soldadura fallen porque la energía no tiene adónde ir. Los flejes de cordón compuesto absorben energía cinética. Se alarga ligeramente bajo el impacto, disipando la fuerza antes de volver a su tensión original. Esto hace que el cable compuesto sea muy superior para cargas dinámicas que se desplazan durante el tránsito, como equipos pesados en un camión de plataforma.
Asignación de herramientas, equipos y mano de obra
Evaluar estos sistemas requiere analizar el equilibrio entre la infraestructura de equipos y el tiempo de mano de obra. Los sistemas de flejado de PET requieren herramientas que funcionan con baterías o arcos automatizados. El tiempo de mano de obra operativa por palé es extremadamente bajo, lo que permite que un solo operador asegure docenas de palés por hora. Los sistemas de flejado de cables compuestos utilizan tensores manuales simples. La contrapartida es un mayor tiempo de mano de obra por palet debido al proceso manual de roscado y tensado.
La ergonomía juega un papel importante en las operaciones diarias. Las herramientas de PET que funcionan con baterías pueden pesar varios kilogramos, lo que provoca fatiga al operador durante el uso manual continuo en el costado de un palé. Los tensores manuales para cordón compuesto son más livianos pero requieren esfuerzo físico para girar el mango y lograr la máxima tensión.
Resistencia a la intemperie y degradación ambiental
Ambos materiales ofrecen una excelente resistencia a la intemperie en comparación con el acero. El PET incorpora inhibidores de rayos UV durante el proceso de extrusión, lo que le permite resistir un almacenamiento prolongado al aire libre. Es totalmente impermeable a la humedad y no se oxida. El cable compuesto también resiste la humedad y la degradación de los rayos UV. La clara ventaja del cordón compuesto radica en su revestimiento de polímero, que proporciona una protección superior contra la exposición química y la abrasión severa en terrenos accidentados.
Métrica de evaluación
Fleje de PET
Fleje de cable compuesto
Mecanismo conjunto
Soldadura por fricción/sellado térmico
Hebilla de alambre galvanizado
Eficiencia conjunta
70% - 80%
Hasta 90%
Absorción de impactos
Bajo (rígido)
Alto (recuperación elástica)
Tipo de carga ideal
Estático, Uniforme, Rígido
Dinámico, Irregular, Asentado
Método de aplicación
Herramienta de batería / Arco automatizado
tensor manual
Eficiencia operativa y factores que influyen en el valor
Uso de consumibles frente a infraestructura de equipos
Establecer un marco para la eficiencia operativa requiere analizar todos los insumos materiales y laborales. Los administradores de las instalaciones deben calcular la cantidad de flejes utilizados por paleta, la tasa de consumo de hebillas de alambre o sellos de soldadura por fricción, la vida útil de las herramientas de aplicación, los intervalos de mantenimiento y el tiempo de mano de obra requerido por unidad.
El punto de equilibrio entre los sistemas manuales y automatizados depende enteramente del volumen. Las operaciones de bajo volumen que envían maquinaria pesada e irregular se benefician de la simplicidad del cable compuesto. Las operaciones de gran volumen que envuelven diariamente cientos de paletas uniformes justifican la infraestructura de los sistemas PET automatizados a través de reducciones masivas en el tiempo de mano de obra. Perder cinco minutos flejando manualmente un palé es aceptable para un generador hecho a medida, pero inaceptable para un palé de agua embotellada.
Escalabilidad en soluciones de embalaje de carga industrial
Ampliar las operaciones requiere evaluar la huella logística del material elegido. Las soluciones de embalaje de carga industrial deben adaptarse al aumento del rendimiento sin provocar cuellos de botella. El flejado de PET escala fácilmente mediante la automatización. La actualización de herramientas de batería a arcos automatizados multiplica instantáneamente la capacidad de rendimiento sin agregar personal.
Ampliar las operaciones con cables compuestos requiere agregar más mano de obra y estaciones de trabajo. Los administradores de instalaciones también deben considerar las huellas de almacenamiento. Las bobinas de PET son densas y pesadas, por lo que requieren carros dispensadores específicos para desplazarse por el almacén. Las bobinas de cable compuesto son más livianas y fáciles de manejar, pero las operaciones también deben asignar espacio de almacenamiento y seguimiento de inventario para las cajas de hebillas de alambre.
Realidades de la implementación y estrategias de mitigación
Capacitar a los operadores y garantizar el cumplimiento
Una implementación exitosa depende en gran medida de la capacitación de los operadores. El flejado de PET requiere formación técnica en el manejo de herramientas. Los operadores deben aprender a calibrar los ajustes de tensión, inspeccionar las soldaduras por fricción para verificar una fusión adecuada y gestionar los ciclos de carga de la batería. Una herramienta mal calibrada produce soldaduras débiles que parecen buenas a simple vista pero fallan durante el transporte.
El cordón compuesto requiere entrenamiento mecánico. Los operadores deben dominar las técnicas de tensado correctas para evitar sobrecargar las herramientas manuales. Deben aprender cómo evitar el deslizamiento de la hebilla asegurándose de que la correa quede plana dentro del marco de alambre. Enhebrar correctamente la hebilla es el componente de entrenamiento más crítico; una hebilla roscada incorrectamente proporciona una eficiencia de unión nula y garantiza una falla de la carga.
Transición del flejado de acero al sintético
Alejarnos de las bandas de acero requiere una gestión cuidadosa del cambio. Los operadores acostumbrados al acero suelen desconfiar inicialmente de los materiales sintéticos. Destacar los beneficios ergonómicos y operativos acelera la adopción. Las bobinas sintéticas, en particular el PET, son hasta un 50 % más ligeras que las bobinas de acero equivalentes. Esta reducción de peso permite una operación más segura por parte de una sola persona y reduce significativamente la fatiga en el lugar de trabajo.
Mitigar los errores de adopción temprana mantiene la transición sin problemas. Los operadores que hacen la transición al PET a menudo tensan demasiado la correa, intentando replicar la rigidez del acero, lo que puede aplastar los envases corrugados o dañar los bordes del producto. Los operadores que hacen la transición a cordón compuesto a menudo subtensan la correa y no logran enganchar completamente el mecanismo de autobloqueo de la hebilla. Las pruebas de tránsito supervisadas y las pruebas de caída ayudan a calibrar la técnica del operador durante la fase de transición.
Conclusión
Los flejes de PET son la opción superior para cargas estáticas uniformes y de gran volumen que requieren una aplicación automatizada. Su rigidez y alta tensión retenida mantienen seguros los palés apilados en bloques. Por el contrario, los flejes de cordón compuesto son la solución definitiva para cargas de exportación dinámicas, de forma irregular o pesadas que requieren la máxima absorción de impactos y una eficiencia de unión superior.
Al seleccionar materiales, base la matriz de decisión en el tipo de carga, el volumen de rendimiento y la disponibilidad del equipo. Cargas estáticas con alto rendimiento demandan PET. Las cargas dinámicas con menor rendimiento o formas irregulares exigen cables compuestos.
Audite sus perfiles de carga actuales para identificar casos de asentamiento de carga, expansión o daños por tránsito que requieran una alta recuperación elástica.
Realice una prueba de tránsito controlado utilizando ambos materiales para evaluar el rendimiento en el mundo real bajo fuerzas dinámicas como las maniobras ferroviarias.
Realice pruebas de caída para validar la eficiencia de las juntas de soldaduras por fricción versus deformaciones de alambre en sus tipos de carga específicos.
Solicite demostraciones de proveedores para evaluar el impacto ergonómico de las herramientas a batería frente a los tensores manuales en su fuerza laboral.
Preguntas frecuentes
P: ¿Cuál es la diferencia en la resistencia a la rotura entre los flejes de cordón compuesto y los flejes de PET?
R: La resistencia a la rotura lineal mide la falla del material, donde el PET varía hasta 1360+ kg dependiendo de las dimensiones. La fortaleza del sistema es más crítica. Mientras que el PET ofrece una alta resistencia lineal, el cordón compuesto combinado con hebillas de alambre produce una mayor eficiencia de unión (hasta un 90 %), proporcionando una resistencia funcional superior bajo cargas de impacto pesadas.
P: ¿Se pueden aplicar manualmente las correas de embalaje de poliéster?
R: Sí, existen tensores manuales y sellos metálicos dentados para PET. Sin embargo, el PET está altamente optimizado para herramientas de soldadura por fricción que funcionan con baterías o máquinas automatizadas. La aplicación manual de PET reduce significativamente la eficiencia de las juntas y anula las ventajas de velocidad del material.
P: ¿Por qué son necesarias hebillas de alambre de 25 mm para correas compuestas?
R: El calibre y el ancho de la hebilla deben coincidir perfectamente con la correa de cordón compuesto de alta resistencia. El uso de una hebilla de tamaño insuficiente o de calibre inadecuado hace que el metal se deforme bajo tensión, lo que provoca el deslizamiento de la correa y una falla catastrófica de la resistencia nominal del sistema.
P: ¿Qué material de flejado es mejor para el almacenamiento al aire libre?
R: Ambos materiales funcionan excepcionalmente bien en exteriores en comparación con el acero. El PET contiene inhibidores de los rayos UV que evitan la degradación causada por la luz solar. El cable compuesto presenta una capa protectora de polímero que resiste los rayos UV y la humedad y ofrece una resistencia superior a la abrasión en terrenos accidentados.
P: ¿Es la correa de cordón compuesto de alta resistencia un reemplazo viable para las bandas de acero?
R: Sí. Proporciona una resistencia equivalente al sistema con una absorción de impactos superior. Elimina graves riesgos de seguridad asociados con el acero, como laceraciones y latigazos al cortar. El peso más ligero de las bobinas también permite un funcionamiento más seguro por parte de una sola persona.
P: ¿Cómo elijo las soluciones adecuadas de embalaje de carga industrial para envíos de exportación?
R: Evalúe las fuerzas dinámicas del tránsito, como mares agitados o maniobras ferroviarias, y la exposición a la humedad marítima. A menudo se prefiere el cable compuesto para la exportación debido a su absorción de impactos, su resistencia a la oxidación y la facilidad con la que los receptores pueden cortar y desechar el material de manera segura.